 电话咨询
 产品中心
 应用案例
 网站首页

蒸汽换热TCU控温单元
热门关键词:
热门关键词:
来源:珞石机械浏览:809 发布日期:2026-11-16 09:43
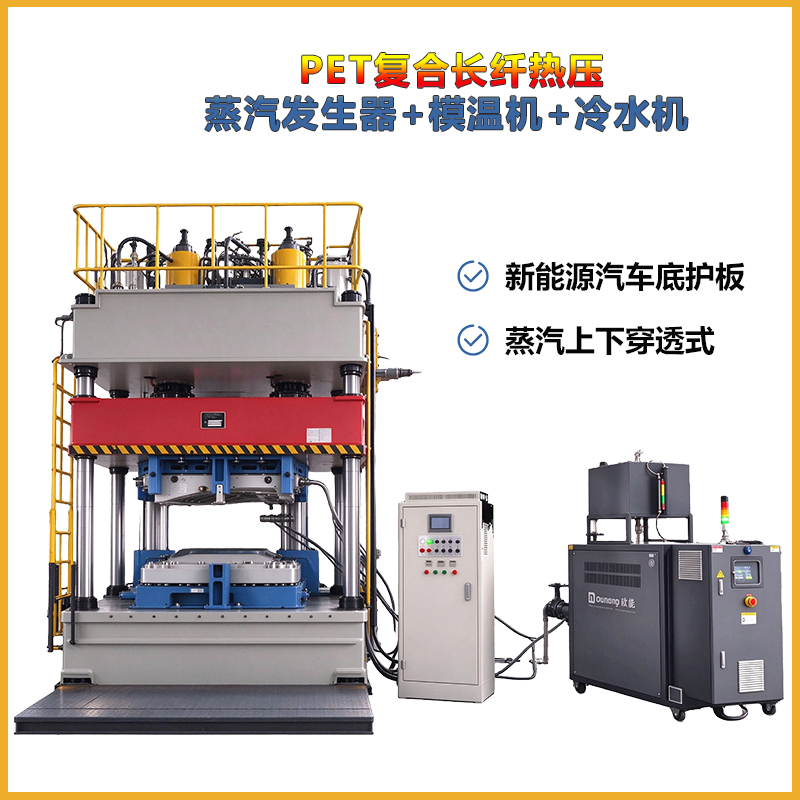
蒸汽热压成型解决的核心矛盾,是一个热力学困境:传统模具表面加热的热量“由外向内”传导,在厚实的PET长纤毡坯上,表层已经达到甚至超过皮层熔融温度时,芯层可能还远未“透热”;而如果强行提高模温来补足芯层,表层又会越过PET的降解临界温度(约270℃),引发分子链断裂。蒸汽热压并非简单地“换一种热源”,而是从传热路径、熔融选择性和固化控制三个层面,重新定义了热量与材料相互作用的方式。
一、穿透性传热:用“相变潜热”取代“表面传导”
饱和蒸汽的物理特性改变了热量的传递路径。蒸汽并非停留在模具型腔表面,而是渗透进入针刺毡的纤维孔隙内部,在纤维表面冷凝放热,释放出巨大的相变潜热。这意味着热量不再依赖于从模具表面向坯料内部的缓慢传导,而是在坯料厚度方向上同步发生,从根源上消除了传统传导加热固有的表里温差。
这一机制的直接结果是:坯料全域温度在短时间内被推入皮层的熔融窗口,每一处纤维交织点的低熔点皮层都能获得充分流动浸润的机会,而不是只有靠近模面的那一层被“热透”。
二、选择性熔融:皮芯结构的“温度窗口锁定”
PET长纤的皮芯结构决定了工艺必须做到“只熔皮层,不伤芯层”。低熔点皮层(CoPET)的熔融区间约为180–210℃,负责纤维间的粘接;高熔点芯层(PET)的熔点高达255–260℃,作为力学骨架严禁熔融。
蒸汽穿透式加热之所以能实现这种选择性,关键在于它允许工艺在相对更低的整体温度下完成粘接相的熔融。在典型工艺窗口中,合模加热温度控制在200–240℃,而喷入的蒸汽温度在180–230℃,模压加热30–180秒。蒸汽的潜热在短时间内将坯料温度精准推入皮层熔融区间,让CoPET充分流动粘接,而PET芯层纤维因未达到其熔点而保持固态骨架完整。芯层骨架的完整性直接关系到电池下护板抗冲击强度和尺寸稳定性,而未被过度加热的孔隙结构则保留了吸音降噪与隔热的功能性基础。
三、可逆扩散:固化从“等冷却”变为“停汽即停”
蒸汽对PET的增塑与熔融效应具有可逆性。一旦停止通入蒸汽,熔融过程会立即终止,材料迅速恢复固态并获得足够的刚性,可以马上脱模。这与传统热压依赖模具和材料整体降温的“等待硬化”逻辑截然不同——固化从“等出来”变成了“切出来”。
这一机制带来的不仅是节拍压缩。由于停汽时机可以直接控制粘结点的熔融程度,工艺获得了一个传统加热方式不具备的调控维度:通过调节蒸汽的通入时间和压力,可以精确调控制品的孔隙率和最终的力学性能。对于电池下护板这类对吸音、隔热和抗冲击有综合要求的部件,这意味着性能可以在成型阶段被“设计”进去,而不是靠事后检验来筛选。
蒸汽热压成型的原理可以归结为一个时序闭环:在热压初期通入饱和蒸汽,依靠穿透性传热让坯料全域进入皮层熔融窗口;随后蒸汽撤去,可逆扩散机制使熔融即刻终止,材料在保压状态下恢复固态;开模后转入独立冷却工装,完成尺寸与应力的最终锁定。整个过程的核心,是用蒸汽的相变与可逆性,替代了传统传导加热对“温度-时间”曲线的被动依赖,将皮芯结构的选择性粘接从一种难以稳定控制的工艺挑战,转化为一个可以由蒸汽参数(压力、干度、通入时长)精确设定的工程动作。

官方抖音号
客 服 微 信


我要评论