 电话咨询
 产品中心
 应用案例
 网站首页
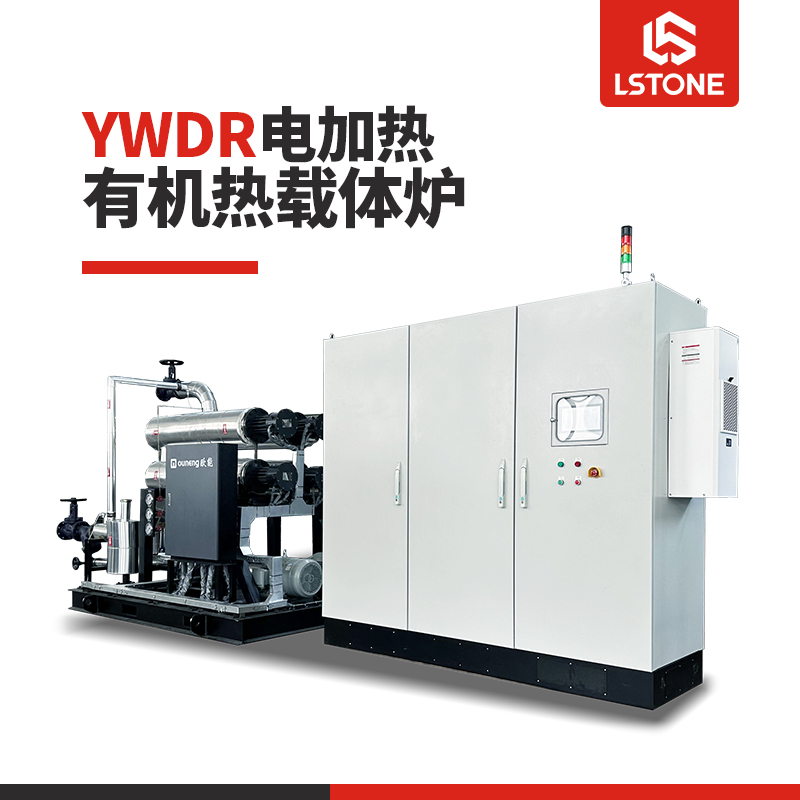
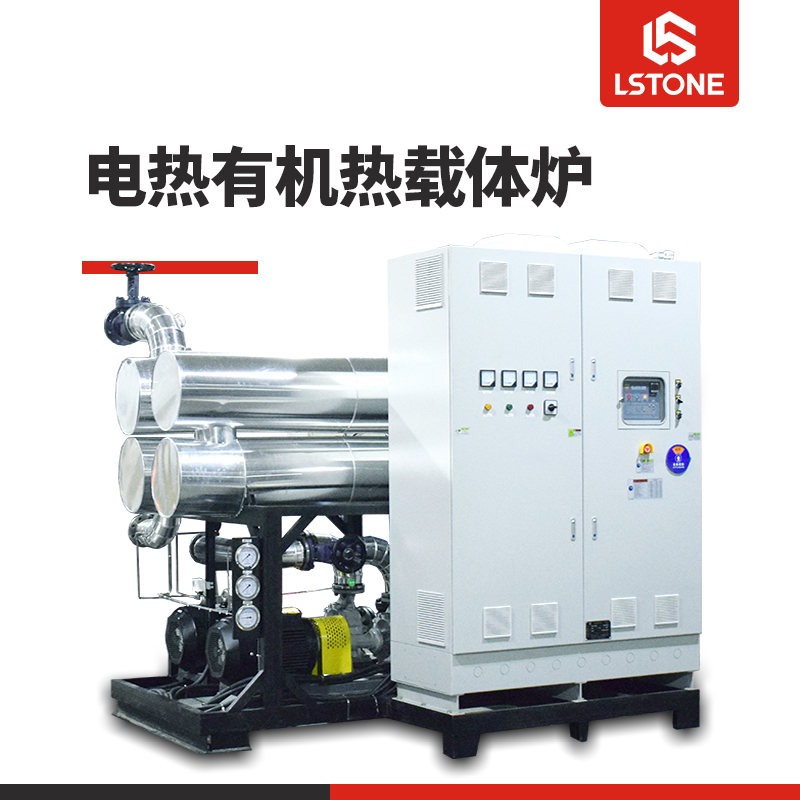
电加热有机热载体炉
热门关键词:
热门关键词:
来源:珞石机械浏览:965 发布日期:2026-10-30 09:10
选型的关键,不在于判断哪种加热方式“技术更先进”,而在于让你的生产规模、物料特性和运行模式与加热方式的工程逻辑相匹配。这三者本质上代表了三种不同的优先级:蒸汽是“有现成管网下的低门槛选择”,电加热是“成熟平台与间歇生产的均衡基线”,导热油电加热则是“为长周期、高品质连续生产支付确定性溢价”的进阶方案。
一、电加热(铸铝圈/插入式加热棒)
原理:电阻件直接烤机筒外壁,分段通断或SSR调功。
优点:初投最低(导热油的1/3~1/5),升温快、接线简单、拆检方便,小线/试制线换牌号灵活。
短板:
点/线加热,周向差3~6℃,轴向也有梯度,只能加热、不能撤剪切热,高转速漂温,加热圈1~3年批量换,局部过热出黑点/焦粒。
适用:Φ35~65双螺杆、单螺杆再生料,均聚PP/PE低填、间歇生产、实验室/试制,机筒无油道、预算紧、对颗粒外观要求不极致。
结论:小线凑合方案,大线品质天花板低。
二、蒸汽夹套(老装置存量)
原理:高压饱和蒸汽走机筒夹套,冷凝放热。
优点:有厂区蒸汽管网时“热源便宜”,升温快、无电加热元件损耗。
短板:温度受汽压限制(饱和蒸汽~180℃封顶,高压也难稳),汽压波动+冷凝水水锤,控温飘,只有加热无冷却,剪切热大必超温,夹套长期冷凝腐蚀、疏水阀维护烦。
适用:老PE/PP装置原配、蒸汽免费且稳定,工艺温度不高、牌号单一、不追求外观零黑点。
结论:新线基本淘汰,老线技改优先改导热油。
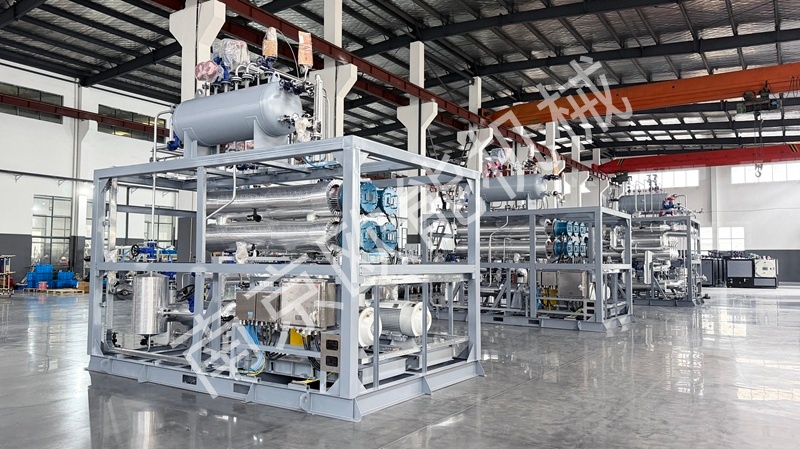
三、导热油电加热(夹套+独立TCU)
原理:电加热管烧热油→变频泵把油打进机筒螺旋夹套→360°面换热,冷热一体可撤热。
优点:机筒全域温差≤±1℃(好系统±0.5℃),无局部热点,冷热一体:剪切热过剩自动切冷却,PP/POE不焦不漂,多段独立分路,加料/熔融/计量/排气各走各的设定,密闭液相循环,热效率90~95%,无明火热源,可做防爆,长周期连续跑,废品率从3~5%压到<1%。
短板:初投高(需夹套+TCU+泵+膨胀槽+油质管理),机筒没油道要返厂改筒体,不能现场硬焊夹套,要按TSG11-2020/GB23971做油质、联锁、特种备案(承压系统)。
适用:Φ75/92以上双螺杆、24h连续,PP共聚/高熔指、POE、色母、玻纤增强、工程塑料,石化挤压造粒、车规/卫规料、老线品质升级技改。
结论:连续化+热敏料+高附加值=唯一及格方案。
选型逻辑可以收敛为一句话:看你的产线是否在“为温度的不确定性持续付费”。如果电加热3~6℃的温差在你的物料和品质要求下可以被消化,电加热+水冷就是经济合理的基线;如果这个温差正在以废品、焦粒、停机换圈的形式持续产生成本,那么导热油系统就是用一次性的投资,把这部分持续性的不确定支出买断。蒸汽加热则只应作为已有管网条件下的存量维持方案,不宜作为新建或升级的主动选择。

官方抖音号
客 服 微 信
我要评论