
电加热导热油炉
热门关键词:

热门关键词:
来源:珞石机械浏览:534 发布日期:2026-10-13 09:03
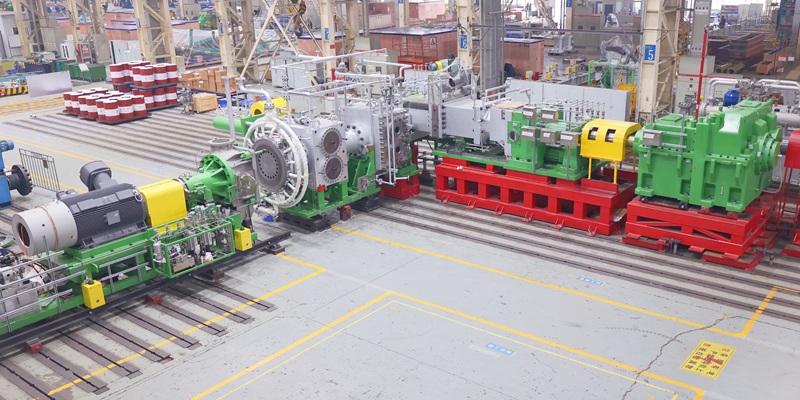
一、开机前检查(导热油系统+造粒主机)
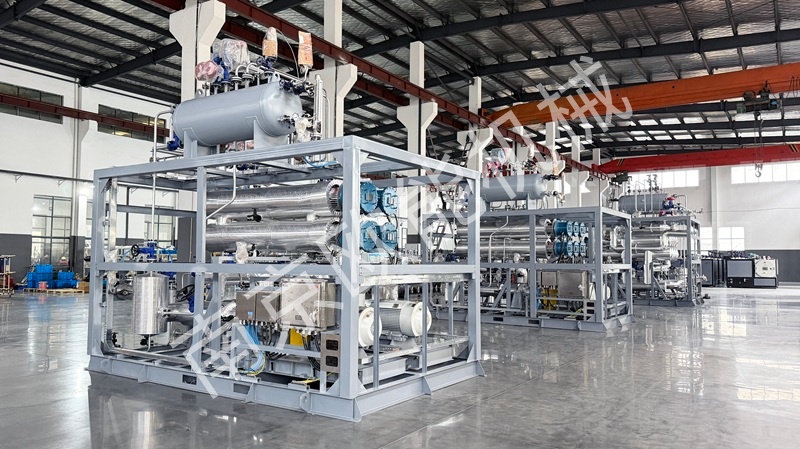
1.导热油电加热站
检查膨胀槽油位在规定区间,严禁缺油运行;确认导热油无发黑、大量积碳,定期化验油品。循环泵、阀门状态:进出口阀全开,旁通阀处于正常位置;泵体无渗漏,电机接地完好。仪表与联锁:超温、低液位、低压、超压报警及联锁保护试验正常;温控、压力显示准确。管路保温完好,法兰、接头无渗油痕迹,现场无易燃杂物,消防器材到位。
2.挤出造粒主机部分
机筒、模头、熔体泵、开车阀夹套管路连接可靠,无泄漏;清理设备表面残留PP料、焦料。各冷却系统、润滑油系统、压力传感器、紧急停机按钮完好;检查接地,防止静电。确认料仓干燥,PP原料无大量水分、金属杂质,防止爆料、划伤螺杆。
严禁:联锁保护摘除、屏蔽报警强行开机。
二、升温预热操作(重点!导热油系统分步升温)
1.先启动导热油循环泵,待循环压力稳定后,再开启电加热,禁止先加热再启泵(干烧,极易损坏加热器)。
2.分段梯度升温,不能一次性快速升到工艺温度:一般先升温至100~120℃恒温脱水、脱轻组分;再逐步升至造粒工艺温度(180~230℃,按PP牌号设定)。缓慢升温,减小模头、熔体泵、开车阀厚壁件热应力,防止法兰变形、垫片渗漏。
3.升温过程专人巡检:观察导热油压力、油温变化;检查所有夹套、法兰有无渗油;观察膨胀槽液位变化。
4.待导热油、主机各部位温度全部达到设定值,恒温保温足够时间,确认温度均匀后,再启动螺杆、进料。
5.升温阶段留意排气,系统内气体要排净,防止气阻造成循环不稳、局部过热。
三、正常生产运行巡检
1.导热油系统巡检要点
每小时记录:导热油出油/回油温度、循环压力、膨胀槽液位;观察有无渗漏、异味、冒烟;一旦发现渗油,及时处理,严禁滴油落在高温设备表面引发起火。电加热元件工作状态,加热器不要长时间满负荷持续工作;定期清理过滤器。
2.造粒主机运行
监控熔体压力、熔体温度、主机电流;防止PP长时间停留高温区降解、结焦。换网操作严格按作业票执行,缓慢泄压,禁止带压拆卸;换网时留意模头导热油温度。车间保持通风,及时排出PP受热析出的低分子挥发物。
3.工艺管控:严禁超温运行,导热油不得超过最高允许使用温度,避免导热油快速裂解结焦。
四、正常停机操作规程
1.停止进料,保持螺杆低速运转,排空机筒、模头内聚丙烯物料。
2.导热油系统**先关闭电加热**,循环泵继续保持运行,进行降温;不可直接停循环泵。
3.待导热油温度降到100℃以下,才可停止导热油循环泵。高温下停泵会造成导热油在加热器内滞留过热、结焦、裂解。
4.主机继续低速运转至物料基本排净,再停主电机;关闭辅助设备。
5.做好现场清理,清除设备表面溢料、油污;记录运行参数、异常情况。
五、紧急事故处置
1.导热油泄漏
立即切断加热电源,保持循环泵运行,按预案停机;隔离火源,禁止明火。少量渗漏使用吸油毡,禁止用水直接冲淋高温导热油。大量泄漏启动应急,疏散人员。
2.导热油超温、低压报警
立刻切断加热,维持循环泵运行;查找原因(气阻、过滤器堵塞、泵故障、油质劣化),故障未消除不得重启加热。
3.机筒/模头堵料、超压
停止进料,泄压,必要时停机;禁止强行提高温度烧料,容易造成PP碳化、导热油系统过载。
4.起火
立即断电,停止加热,维持导热油循环;使用干粉灭火器灭火,严禁用水扑救导热油火灾。
导热油系统的安全,本质上是“设计-安装-操作-维护”全链条的闭环管理。它消除了电加热的局部过热和电气火灾风险,但引入了泄漏、结焦、氧化等新风险类型。只要严格执行上述规程,这些风险完全可控。

官方抖音号
客 服 微 信


我要评论