
油式模温机
热门关键词:

热门关键词:
来源:珞石机械浏览:761 发布日期:2026-11-12 08:20
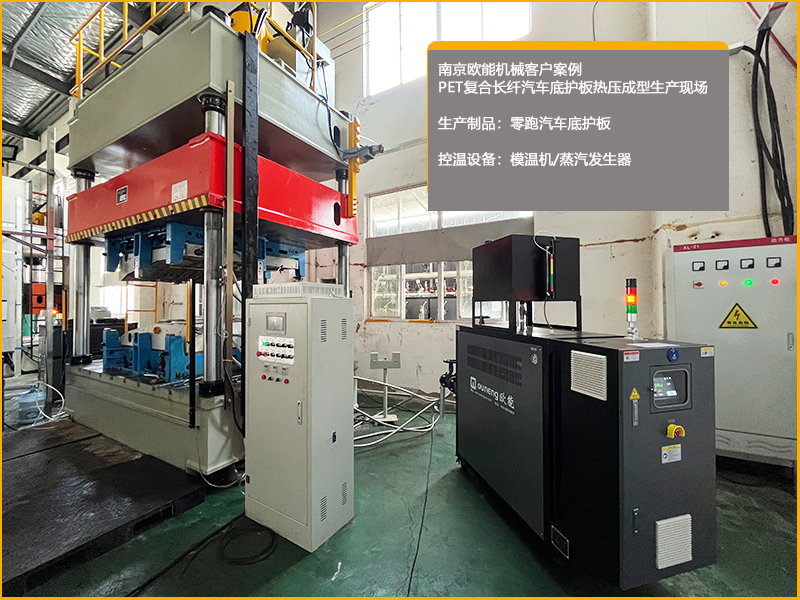
模温机的温控精度对PET长纤底护板的质量影响,可以沿着一条清晰的因果链来理解:精度偏差首先在热压阶段制造“区域性热历史差异”,这种差异在冷却阶段被“冻结”为残余应力,最终在制品上以分层、翘曲、表面缺陷和性能离散的形式暴露出来。
一、对界面浸润与分层:精度不足直接瓦解“粘接窗口”
PET皮芯结构的皮层熔融窗口极窄(低熔点皮层熔融区间约为180–210℃),而芯层熔点高达255–260℃。模温机精度不足时,模面会形成区域性的温度差异:低温区域的皮层达不到熔融浸润温度,纤维交叉点无法形成有效热粘结,制品“一撕就分层”;而如果为了补偿低温区而整体升温,高温区域又面临长纤热降解的风险。
更隐蔽的是,即便模面平均温度看似达标,温度波动超过±1℃就可能导致局部过冷,引发纤维与树脂的界面脱粘。这种界面损伤在脱模时往往不可见,但制品的力学强度已经发生了不可逆的衰减。
二、对翘曲与尺寸稳定性:精度偏差是“潜伏应力”的源头
这是温控精度影响最深远、也最容易被误判的一条路径。在热压保压阶段,如果模温机精度不足导致模面出现显著温差,后果是区域性的收缩基数差异:高温区域PET结晶发展充分,成型收缩的“基数”更大;低温区域树脂熔融不充分,分子链缠结不完全。此时,制品内部已经形成了一种区域性的收缩差与内应力分布,但脱模时肉眼通常无法观察到翘曲——它是“潜伏”的。
三、对表面质量:精度偏差在“皮层熔融”上留下直接痕迹
模温波动会直接打乱皮层的熔融状态,以两种看似相反、根源相同的缺陷呈现出来:
温度瞬时偏低:皮层软化不充分,树脂无法有效浸润纤维,脱模后表面出现干斑、纤维外露,手感粗糙。
温度瞬时偏高:皮层过度流动,局部形成富树脂斑,表面出现亮疤或积料。
温度波动还会导致流痕与光泽不均:温度偏高的区域树脂流动快、复制模面粗糙度的程度更高,看起来更亮;温度偏低的区域复制不完全,光泽发暗。一片护板上出现明暗交替的条纹,很多时候不是模具抛光的问题,而是模温机没把模面温度“按住”。
在蒸汽辅助热压场景中,这一风险会被瞬时放大:蒸汽喷入模腔的瞬间本身就会带来温度扰动,如果模温机的持续循环不能把基底温度稳住,蒸汽的瞬时吸热和冷凝会让模面温度出现短时“下凹”,这个凹坑恰好落在皮层熔融和保压定型的关键节点上,表面缺陷的出现概率就会明显上升。
四、对结晶与最终力学性能:精度决定了“热历史”的可重复性
PET是半结晶性聚合物,其最终结晶度、晶粒尺寸和结晶均匀性,高度依赖于成型过程中经历的热历史。温度波动会干扰结晶的均匀性,可能导致结晶不完全或结晶度分布不均,进而影响制品的最终刚性、尺寸稳定性和耐热性。
但对于PET长纤底护板这类车规级结构件,将模面温差和温度波动控制在±1℃以内,往往是保证性能一致性与生产稳定性的工程底线。精度不足的设备,即便其他工艺参数都正确,也无法在模具上落地为真实的均匀热历史——分层、翘曲和性能离散,本质上都是这种“精度无法传递到模面”的后果。

官方抖音号
客 服 微 信


我要评论