 电话咨询
 产品中心
 应用案例
 网站首页

电加热导热油炉
热门关键词:
热门关键词:
来源:珞石机械浏览:445 发布日期:2026-11-04 09:35
一、先看答案:不同加热方式的精度对比
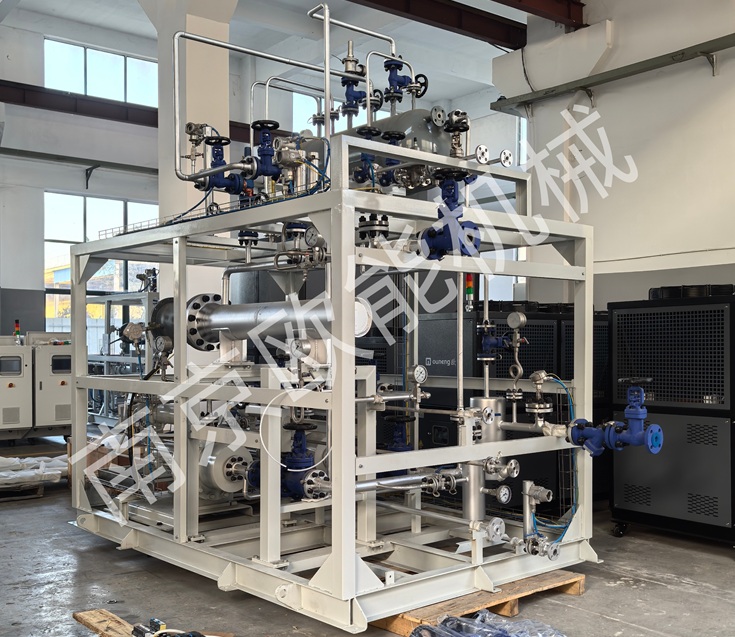
导热油循环电加热:控温精度±1℃,顶尖系统可达±0.5℃,360°“面加热”+PID/PLC闭环+“冷热一体”主动冷却;
蒸汽夹套加热:控温精度±3~±5℃,依赖外网压力,温度波动大,存在热量“滞后”;
直插式/铸铝电加热圈:控温精度±5~±10℃,局部“点加热”,机筒径向温差可达20~40℃,且无法主动冷却。
传统电加热圈的通断式控制,本身就会带来温度在设定值上下的持续“过冲-回落”循环,从原理上就难以稳定在±1℃的窄带内。而导热油系统从物理换热和动态控制两个层面,回应了这一精度要求。
二、±1℃是如何实现的:三个缺一不可的支柱
导热油系统能达到±1℃的精度,依赖于一套协同工作的技术体系,而不只是“换了热媒”这么简单。
①“面加热”消灭空间温差
导热油在机筒夹套内360°高速强制循环,以流体换热的方式将热量均匀“铺”到机筒的轴向和径向。这种均匀的换热方式,从物理上消灭了电加热圈难以避免的局部热点与冷区,能将机筒的空间温差控制在±1℃以内。作为对比,电加热圈的机筒周向温差普遍在3~6℃。
②PID/PLC闭环锁定时间波动
空间均匀是基础,时间上的稳定则需要精准的算法控制。系统通过PID(比例-积分-微分)算法,根据实时温度反馈连续、平滑地调节加热功率,取代了传统通断式控制的“开关”逻辑。更先进的系统由PLC(可编程逻辑控制器)统一管理,运算更快,能将温度在时间轴上的波动同样稳定在±1℃的级别。
③“冷热一体”主动驯服剪切热
这是导热油系统区别于纯电加热的决定性能力。双螺杆高速运转产生的剪切热是温度失控的主要扰动源。电加热只能加热、无法冷却,面对剪切热涌入只能继续补热,导致温度“越跑越高”。导热油系统内置冷却单元,当检测到温度因剪切热而偏高时,自动切换冷却,主动撤走多余热量,在加热与冷却之间实现动态平衡。没有这个能力,前两项建立的精度会在连续生产中迅速被剪切热破坏。
“稳在±1℃”是导热油系统在设计合理、配置到位的前提下能够达到的水平,但它并非无条件成立。实际效果高度依赖于:机筒具备合理的夹套流道、循环泵提供足够的流量与流速(通常要求≥2m/s)、以及针对具体热容特性完成PID参数整定。如果系统设计存在短板(如流速不足、油路存在气堵),即便选用了导热油,实测温差也可能达不到±1℃。因此,这一精度目标更适合作为系统选型与验收时的技术要求,而不仅仅是设备标称参数。

官方抖音号
客 服 微 信


我要评论