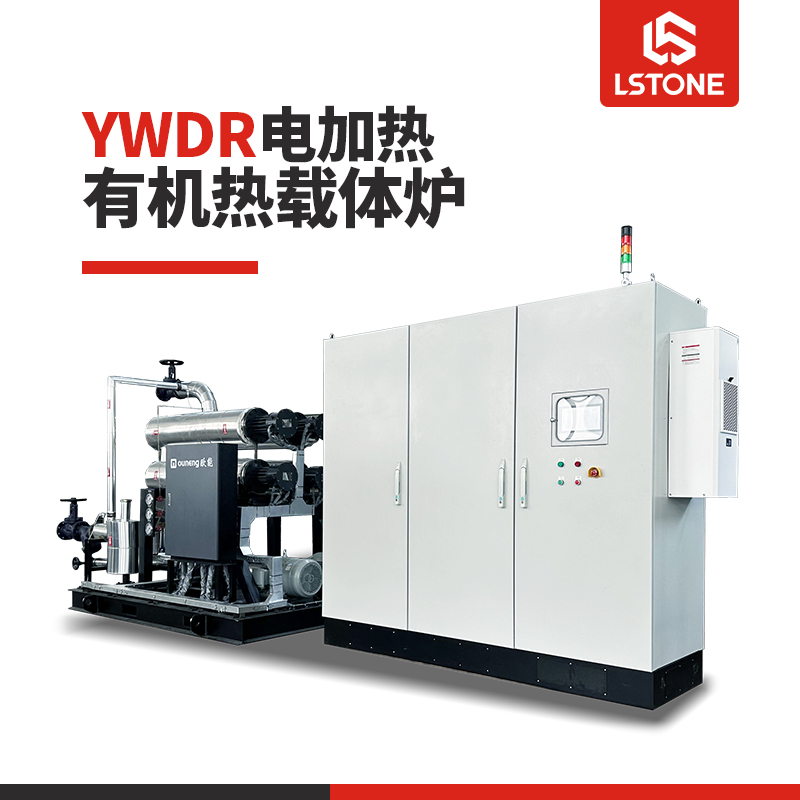
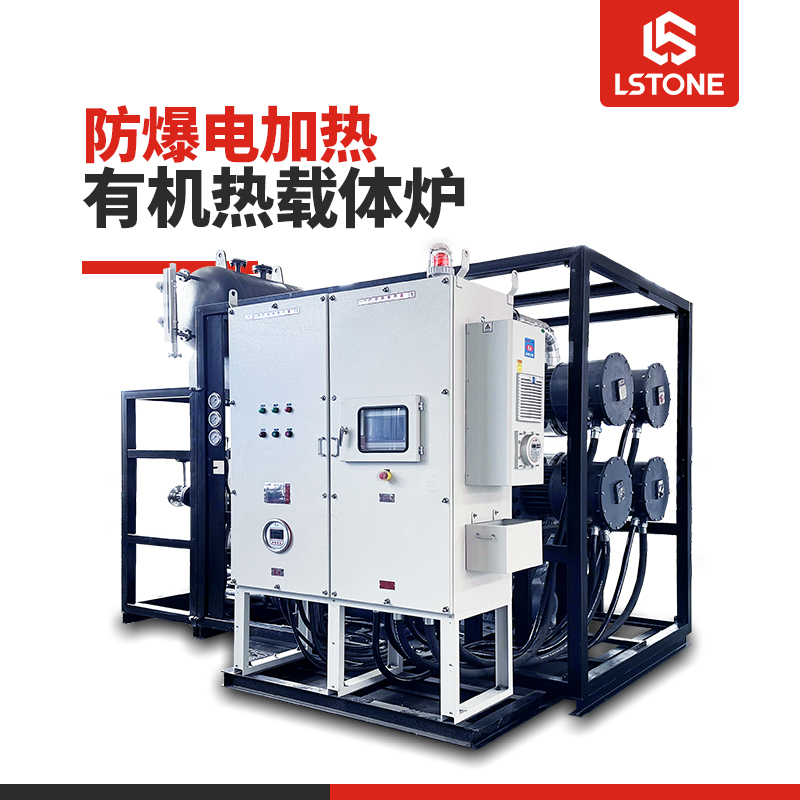
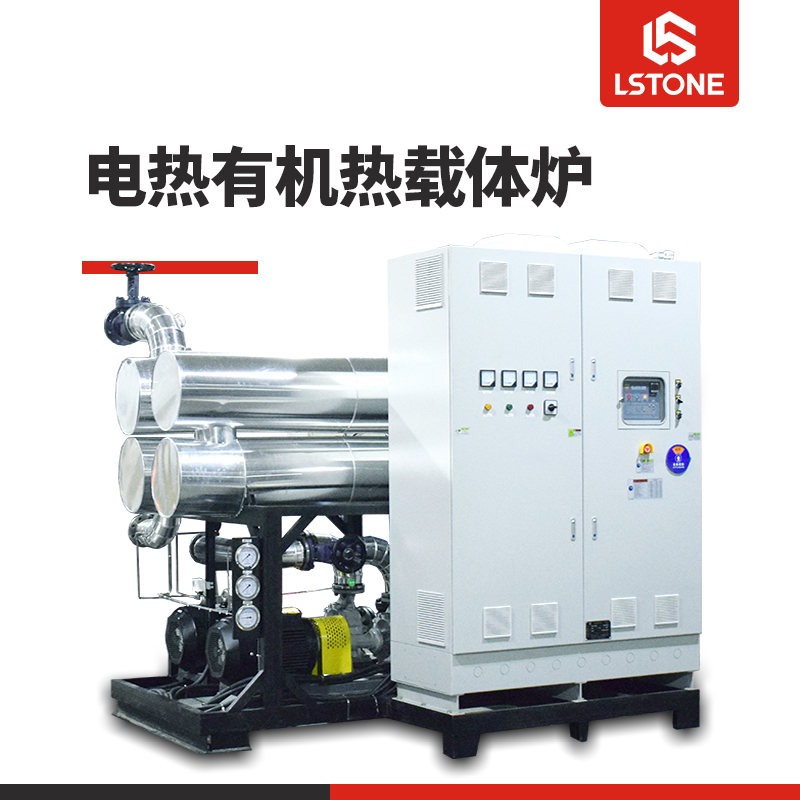
电加热有机热载体炉
热门关键词:

热门关键词:
来源:珞石机械浏览:742 发布日期:2026-10-26 09:01
一、两种方案的核心差异:为什么“点加热”在熔体泵上风险很高
熔体泵依靠齿轮的微米级间隙建压,泵体温度哪怕只差2~3℃,熔体粘度就会跳变,直接表现为背压波动、颗粒大小不一,甚至齿侧结焦。
加热方式:电加热(加热棒/圈)局部“点/线”接触加热,导热油循环加热(热媒夹套)夹套内360°“面加热”;
泵体全域温差:电加热(加热棒/圈)8~15℃,近圈200℃、背圈可能仅185℃,导热油循环加热(热媒夹套)≤±1℃;
控温波动:电加热(加热棒/圈)通断式控制,时间轴波动±3~5℃,导热油循环加热(热媒夹套)PID闭环,时间轴同样可控制在±1℃级;
独立控温:电加热(加热棒/圈)常与邻近区域共用回路,易“抢热量”,导热油循环加热(热媒夹套)为熔体泵配备独立TCU,与机筒、模头互不干扰。
电加热的8~15℃泵体温差,对于PP、POE等热敏材料足以引发局部降解和碳化;更关键的是,它只能加热、不能冷却,双螺杆提速时涌向熔体泵的剪切热无法被撤走,温度会持续攀升。导热油“面加热+冷热一体+独立TCU”的组合,正是针对熔体泵微米级建压场景对温度均匀性和动态热平衡的苛刻要求。
二、大型熔体泵导热油加热的硬性配置
如果为大型石化造粒线配置熔体泵导热油系统,以下参数是工程上不能妥协的底线:
①独立TCU,绝不与机筒/模头并油
熔体泵必须单配一台独立温控单元(TCU),功率参考:大型泵(自重>150kg,配套92及以上大排量挤出机)约24~30kW,部分大型连续线可至48kW级。与机筒、换网器、模头共用一套油路,必然出现“主机提转速、泵被拖温”的干扰。
②温度等级按物料选,不盲目求高
PP/PE的加工窗口在180~230℃,选用250℃级标准导热油TCU即可,预留足够安全余量;PET/PA等高温工程塑料才需要上到300℃级。盲目选用更高温机型只会增加采购和用油成本,并不带来工艺收益。
③螺旋夹套+油速≥2m/s,缺一不可
泵体必须带有螺旋导流热媒夹套,单纯的“外抱箍”换热系数远远不够,齿腔中心会形成换热死区。夹套内导热油流速要求≥2m/s,DN40接口的循环流量建议≥15L/min、扬程≥28m,大型泵建议流量≥25L/min,以形成湍流、消除死角。
④双路PT100,不能只看回油温度
测温点应设置在夹套出口(近齿腔侧)和回油两处,PID的主测量值取夹套出口。如果只监测回油温度,会出现“屏显稳定、实际齿腔温度漂移”的假象,操作人员无法察觉。
⑤冷热一体是必选项,不是选配
熔体泵高速运转时剪切热持续产生,纯加热机型在提转速时近壁温度必然漂移。系统须内置板式换热器与三通阀,超温时自动切换冷却,剪切热撤除才能在分钟级生效。
⑥控制方式:PLC+PID自整定+可控硅无级调功
禁止使用继电器通断控制。标称精度±1℃,POE、PET等热敏料可上串级PID(外环齿腔/物料温度、内环夹套出口温度),追求±0.5℃的更高精度。
⑦安全联锁接入主机DCS
缺油、超温、低流量、泵停、逆相五项联锁应接入主机DCS,而不是只做独立屏报警。导热油系统停机时,必须先断加热,循环泵继续运行至油温降至80℃以下再停泵,防止高温静油在夹套内结焦。
电加热适用于小型间歇造粒线、通用PE/PP低填充试制场景,预算有限、频繁拆检、对背压稳定性要求不苛刻时,其低门槛和快速拆装仍有合理价值。导热油循环加热则适用于65以上双螺杆、连续化运行、加工改性PP/色母/POE/工程塑料的生产线。初期投资虽是电阻圈的3~5倍,但在连续线上,仅靠减少焦粒废品和背压波动带来的收益,回本周期通常在6~14个月;磁力泵无轴封、主件设计寿命8~12年,年化维护成本也显著低于频繁更换加热圈的模式。

官方抖音号
客 服 微 信
我要评论