
油式模温机
热门关键词:

热门关键词:
来源:珞石机械浏览:760 发布日期:2026-10-28 08:45
一、两条主流路径:导热油vs.电加热+水冷
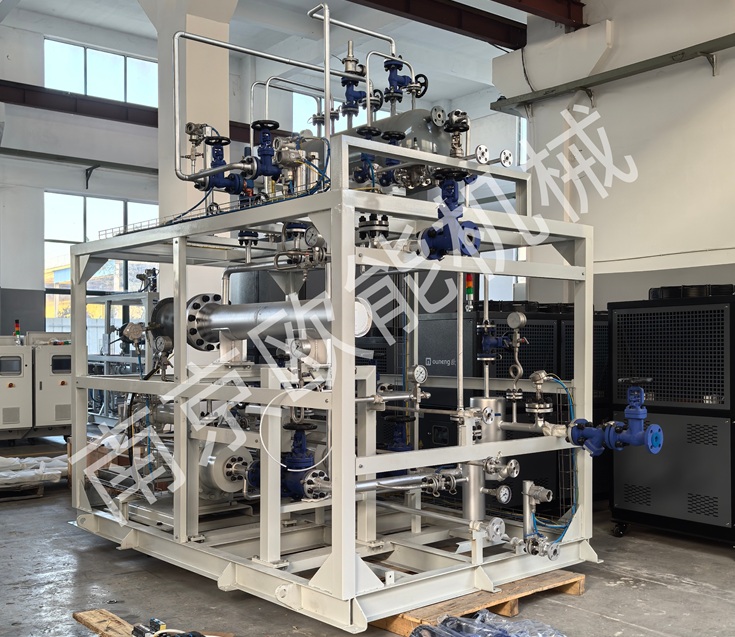
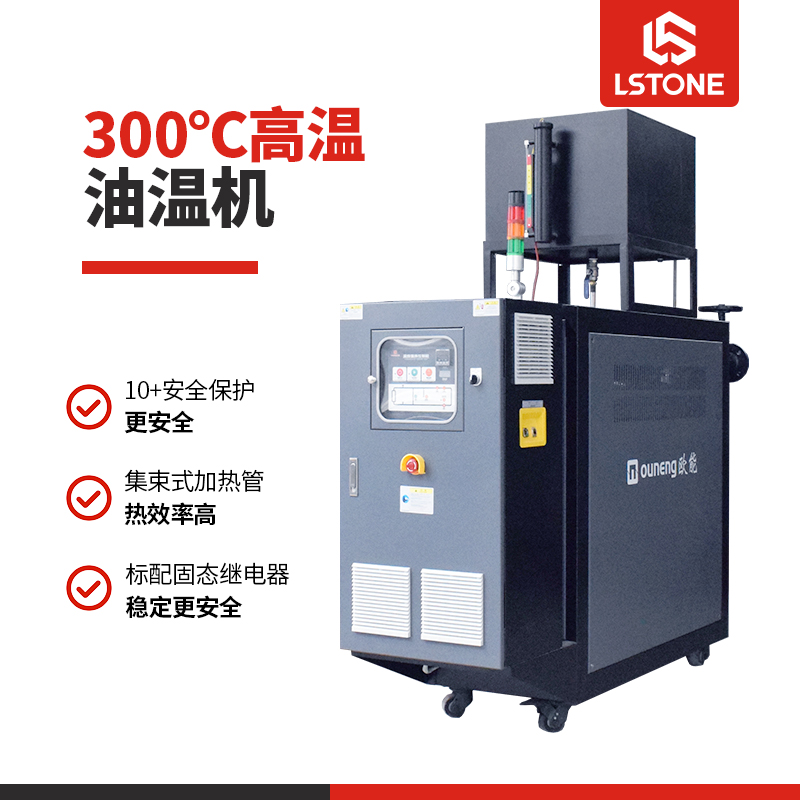
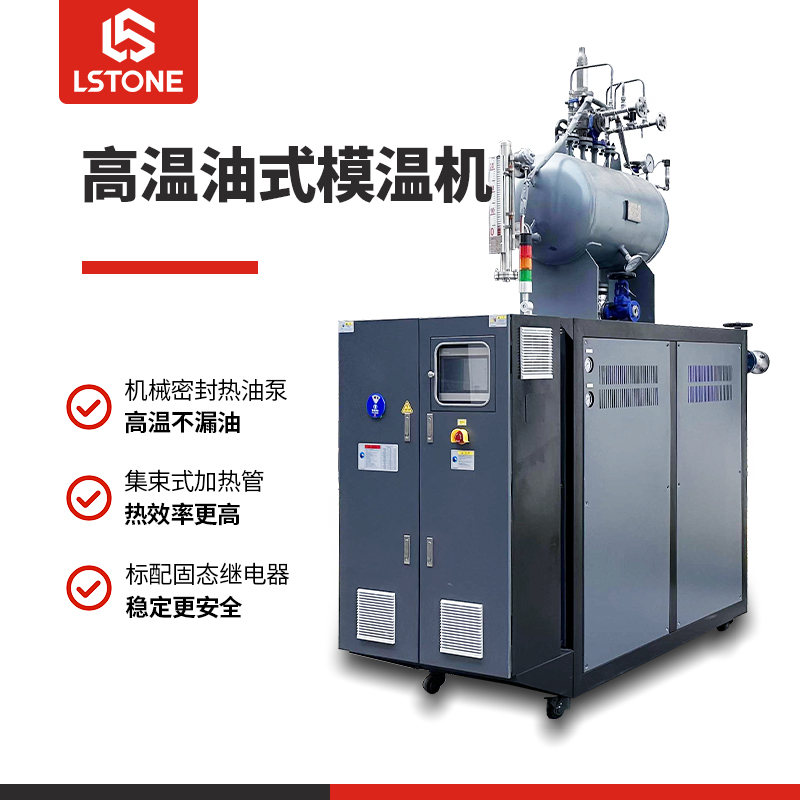
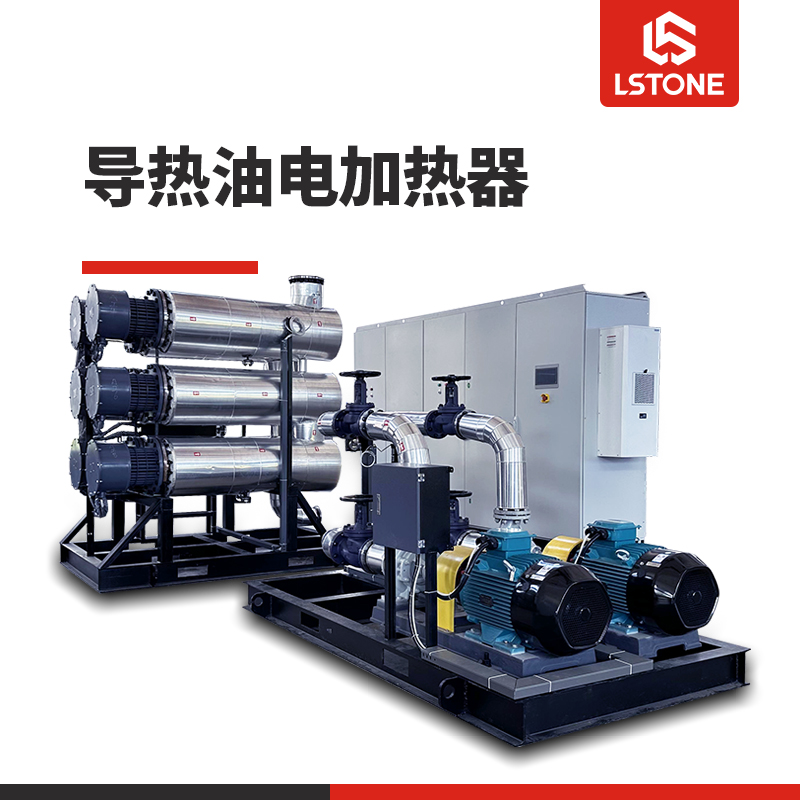
导热油循环加热的核心逻辑是“面加热+冷热一体”。导热油在机筒夹套内360°循环,实现全域均匀换热,可将轴向和径向温差精准控制在±1℃以内,从物理上消灭了局部热点。更关键的是,它具备主动冷却能力,能通过“冷热一体”设计自动撤走双螺杆产生的剪切热,防止温度失控。这条路径尤其适合PP、PET等加工窗口极窄(PP仅约180~230℃)的热敏性物料。但其代价是一次性投入较高,且需要规范的油品管理来防止结焦。
“电加热+水冷”则是一条经过长期验证的成熟基准路线。以科倍隆ZSK系列为代表,其标准配置就是电加热筒式/铸入式加热器配合水冷。国内多个大型PP装置(如华锦25万吨/年、国能榆林30万吨/年ZSK320机组)均采用此方案,每个机筒独立控温,通过电阻加热升温、水冷调节。它的优势在于系统相对简单、初始投资可控,且在聚烯烃造粒的主流应用中已有大量成功案例。但需注意,水冷的温控精度和范围受水汽化特性限制,且电加热本质上仍是“点/线加热”,机筒周向温差可达3~6℃,在面对高剪切热时缺乏主动、精细的撤热手段。
二、分场景选型判断
1.优先考虑“电加热+水冷”的场景:
设备平台已定型:你选用的是ZSK这类模块化机型,其标准热工设计已围绕“电加热+水冷”做了充分优化,强行改用导热油可能打乱原有设计平衡。
生产常规聚烯烃、对温控极致性要求非首要:加工通用PE/PP,且产品附加值相对有限,成熟方案足以覆盖需求。
投资门槛敏感、间歇性生产:预算有限,或产线并非24小时连续运行。在间歇工况下,导热油系统反复升温冷却的能耗优势会消失,而电加热的低初始投入和快速拆装便利性更具现实意义。
2.优先考虑“导热油循环加热”的场景:
物料热敏感性高:加工改性PP、POE、PET、工程塑料等对温度波动极敏感的材料,±1℃的均匀性是品质底线。
长周期、高负荷连续生产:24小时不间断运行的大型石化线。此时,减少焦粒废品和非计划停机带来的隐性收益,足以在1~3年内覆盖较高的初始投资。
现有电加热/蒸汽线进行品质或节能升级:将机筒从“点加热”升级为“面加热”,是从根源上解决温差波动、降低废品率的技术路径。
加工温度超过350℃的高温工程塑料(如PEEK):需要导热油提供更高的温度上限和均匀的热场。
合理的选择,是在“一次性投资的经济性”与“全生命周期温控品质的确定性”之间做出与自身生产目标相匹配的权衡。电加热+水冷是一条经过验证的、适用于成熟平台和常规聚烯烃的基线方案;而导热油循环加热则是面向热敏物料、高品质连续生产和极致温控需求的进阶方案,它用更高的前期投入,换取的是产品一致性的提升和非计划停机风险的显著降低。

官方抖音号
客 服 微 信





我要评论